

JAZYK
transformátor pro svařovací stroj: Aplikace, kritéria výběru a praktické pokyny
2026-11-13
Tyčová svářečka 200 A, která běží hladce na jednom místě, může koktat, zakopnout jistič nebo ztratit stabilitu oblouku na jiném. Rozdíl často není v operátorovi nebo elektrodě. Je to svařovací transformátor uvnitř stroje a zda jeho vstupní odbočka, úniková reaktance a pracovní cyklus odpovídají skutečnému napájení. Před porovnáním cen potvrďte svařovací proces, požadovaný výkon a napětí na místě. Tato objednávka zabraňuje nejnákladnějším neshodám.
Tato příručka je napsána pro kupující a inženýry, kteří specifikují transformátor pro výrobu svařovacích strojů, opravy nebo programy OEM. Vysvětluje, jak transformátor tvaruje chování oblouku, která čísla patří do RFQ a co zkontrolovat na vzorku před schválením.
Začněte procesem svařování, ne transformátorem
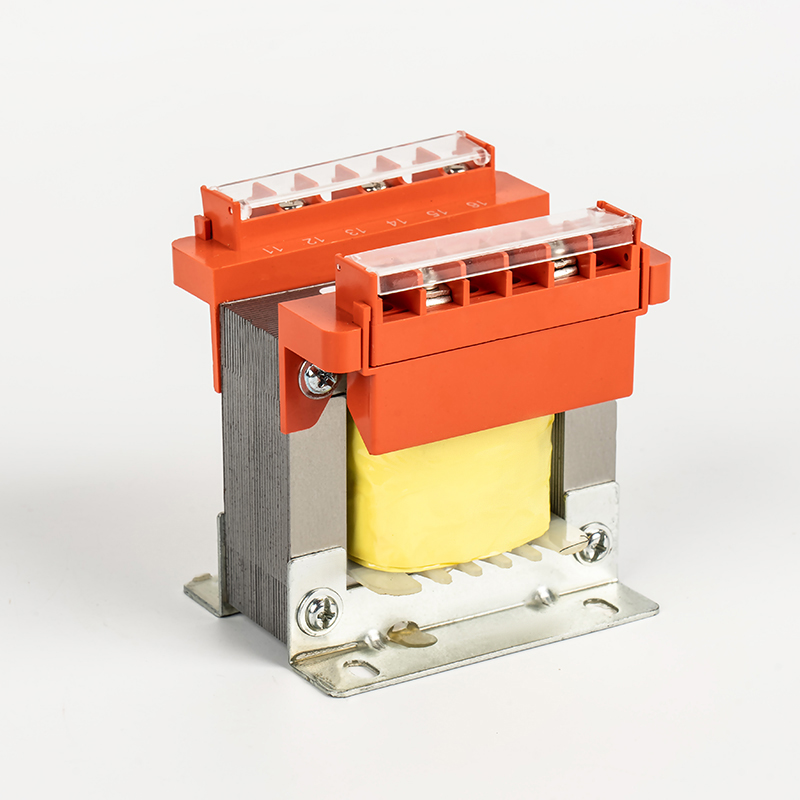
Svařovací transformátor převádí mírné síťové napětí a proud na nízkonapěťový vysokoproudý výstup potřebný k udržení oblouku. To zní jednoduše, ale transformátor musí také omezovat proud a reagovat na měnící se obloukovou mezeru. Univerzální snižovací transformátor to spolehlivě neudělá. Poměr vinutí, magnetický bočník a způsob ovládání se volí kolem svařovacího procesu.
Pro obloukové svařování kovů v ochranné atmosféře potřebuje zdroj proudu klesající voltampérovou křivku. Jak operátor zkracuje oblouk, proud by neměl stoupat neomezeně. U DC TIG je stabilita při nízkém proudu a čistý DC výstup důležitější než maximální proud. U MIG/MAG obvykle dominují konstrukce invertorů, protože nabízejí rychlejší dynamické ovládání a nižší hmotnost. Svařovací stroj na bázi transformátoru má stále komerční smysl pro svařování tyčí, drážkování uhlíkovým obloukem a těžké opravy.
| Proces | Vhodnost transformátoru | Výstupní charakteristiku specifikujte |
|---|---|---|
| SMAW / hůl | vysoká; nejběžnější aplikace transformátoru | Klesající křivka, napětí naprázdno typicky 50–80 V, proudový rozsah přizpůsobený průměru elektrody |
| DC TIG se zvedacím obloukem | střední; potřebuje stabilní nízkoproudé řízení | Nízkoproudá stabilita, čistý DC, adekvátní izolace pro vysokofrekvenční start |
| MIG/MAG | Nízká; obvykle na bázi invertoru | Plochá nebo mírně klesající křivka, rychlá dynamická odezva |
| Drážkování uhlíkovým obloukem | Vysoká | Vysoká current at low duty cycle, robust cooling and thermal protection |
Praktický závěr: nejprve definujte proces, poté transformátor. Jednotka dimenzovaná na 200 A může být vynikající pro svařování tyčí a nevhodná pro nízkoproudé TIG, i když proud na typovém štítku vypadá adekvátně.
Pět čísel, která rozhodují o tom, zda je svařovací transformátor vhodný
1. Vstupní napětí, frekvence a napájecí kapacita
Svařovací transformátory jsou citlivé na vstupní napětí. Souprava stroje pro jednofázové napětí 230 V nedodá svůj jmenovitý výkon na napájení 208 V a třífázovou jednotku 400 V nelze bez vhodné konfigurace připojit k jednofázové lince 230 V. Na frekvenci záleží také: 50 Hz design běžící na 60 Hz se může saturovat jinak, zatímco 60 Hz jednotka na 50 Hz se může přehřívat. Požádejte o vstupní proud při jmenovitém výkonu, nikoli pouze o svařovací proud. Poté jej porovnejte s jističem, velikostí kabelu a kapacitou generátoru na místě.
2. Pracovní cyklus a tepelná rezerva
Pracovní cyklus se obvykle udává po dobu 10 minut. 60% pracovní cyklus při 200 A znamená 6 minut svařování následovaných 4 minutami chlazení. Kupující někdy porovnávají pracovní cykly, aniž by kontrolovali okolní teplotu a zkušební metodu za obrázkem. 35% pracovní cyklus při 40 °C není totéž jako 35% hodnota naměřená při 25 °C. U sériového svařování specifikujte pracovní cyklus při skutečné okolní teplotě a potvrďte protokol o zkoušce nárůstu teploty.
3. Rozsah napětí a proudu naprázdno
Napětí naprázdno ovlivňuje spouštění oblouku a bezpečnost obsluhy. Vyšší OCV pomáhá restartovat lepkavou elektrodu, ale také zvyšuje elektrické nebezpečí a může překročit místní limity pro dostupné napětí. Rozsah proudu by měl pokrývat elektrody, které skutečně používáte. Stroj s úzkým rozsahem 80–200 A může být nepohodlný pro elektrody 2,5 mm při nízkém proudu. Zkontrolujte minimální proud stabilním obloukem, nejen rozlišení displeje.
4. Třída izolace a nárůst teploty
Izolace třídy F nebo třídy H je u svařovacích transformátorů běžná, protože vinutí je horké. Samotná třída izolace nesvědčí o kvalitě. Zeptejte se na navržený nárůst teploty, přídavek hotspotu a způsob impregnace. Vakuová tlaková impregnace poskytuje lepší odolnost proti vlhkosti než obyčejné máčení, zejména ve vlhkých dílnách.
5. Způsob chlazení a ochrana proti vniknutí
Vzduchem chlazené jednotky spoléhají na proudění ventilátoru a čisté vzduchové cesty. Olejem chlazené jednotky zvládají těžký provoz, ale zvyšují hmotnost a údržbu. V prašném výrobním závodě zkrátí příliš nízké IP hodnocení životnost ventilátoru a vinutí. Specifikujte prostředí, nejen svařovací proud.
Topologie transformátorů: Klepněte na Changeing, Moving Shunt a SCR Control
Většina transformátorových svařovacích strojů řídí proud jedním ze tří způsobů. Každý z nich má jinou cenu, spolehlivost a profil údržby.
- Změna klepnutím: Primární nebo sekundární multi-tap volí různé poměry otáček. Je jednoduchý a robustní, ale aktuální nastavení je spíše stupňovité než plynulé. Mechanické kontakty musí být dimenzovány na proud a zkontrolovány na opotřebení.
- Pohyblivý bočník nebo magnetický zesilovač: Pohyblivý železný bočník mění svodovou reaktanci a tím i výstupní proud. Nastavení je plynulé a design dobře snáší špinavé prostředí. Kompromisem je hmotnost a složitější mechanická montáž.
- Řízení fáze SCR: Silikonem řízené usměrňovače regulují výstup elektronicky. Ovládání je přesné a snadno se integruje s digitálními displeji, ale SCR potřebují adekvátní odvod tepla, ochranu proti napěťovým špičkám a čisté napájení ovládání.
Pro kupujícího by topologie měla odpovídat schopnosti údržby koncového uživatele. Transformátor s přepínáním odboček s utěsněným voličem se snadněji obsluhuje ve vzdálené dílně než deska SCR, která potřebuje vyškoleného technika. Pro OEM programy s digitálním ovládáním může být vhodnější SCR nebo kombinovaný magnetický/elektronický přístup.
Kde svářeči transformátorů stále vítězí – a kde ne
Svařovací stroje na bázi transformátorů zůstávají oblíbené v údržbářských dílnách, na stavbách, při svařování potrubí a při těžkých opravách. Tolerují kolísání napětí, přenášejí vysokou tepelnou hmotnost a jsou poměrně snadno opravitelné. Mnoho jednotek také dobře funguje na generátorech, pokud je generátor dimenzován pro startovací proud a svařovací zátěž.
Jejich limity se objevují, když dominuje přenosnost, přesné nízkoproudé řízení nebo energetická účinnost. Transformátorové jednotky jsou těžší, odebírají vyšší proud naprázdno a mohou produkovat horší účiník. Na místě s malým jističem může zapínací proud vypnout ochranu, i když se vstupní proud v ustáleném stavu zdá přijatelný. Proto by měl RFQ obsahovat napájecí impedanci, křivku vypínače a délku kabelu. Stroj, který pracuje v továrně, může selhat na dlouhém prodlužovacím kabelu.
Co je třeba ověřit před schválením vzorku
Schvalujte svařovací transformátor na základě zkušebních záznamů, nikoli pouze na základě vizuální kontroly. Praktická ukázková validace zahrnuje:
- Poměr a polarita otáček: potvrdit skutečný poměr vůči návrhu, zejména u víceodbočných jednotek.
- Odpor vinutí: porovnejte fázový a odbočovací odpor, abyste zjistili uvolněná spojení nebo nesprávný průřez vodiče.
- Izolační odpor: změřte odpor mezi primární a sekundární částí a odpor vinutí k jádru po úpravě vlhkosti, pokud bude jednotka používána venku.
- Dielektrická odolnost: použijte specifikovaný vysokonapěťový test bez přeskoku nebo nadměrného úniku.
- Test zatížení a nárůstu teploty: běžet při jmenovitém proudu a pracovním cyklu, poté zaznamenat teploty vinutí a jádra.
- Ztráta naprázdno a proud: zkontrolujte nasycení jádra, nesprávné stohování laminace nebo špatné upnutí.
- Mechanická kontrola: hledejte uvolněné lamely, poškozenou izolaci, špatnou impregnaci a světlost ventilátoru.
Požádejte o nezpracovaná testovací data se sériovými čísly, nejen s obrázkem certifikátu. Výrobce s dokumentovaným systémem kvality by měl být schopen sledovat materiál jádra, specifikaci drátu a dávku impregnace. Naše vlastní výroba se řídí dokumentací výrobní proces kontroly kvality , včetně vstupních kontrol materiálu, CNC navíjení a automatizovaného testování před odesláním. Tato sledovatelnost je důležitá, když svařovací transformátor selže v terénu a vy potřebujete izolovat, zda je příčinou konstrukce, materiál nebo dodávka na místě.
Praktický kontrolní seznam RFQ
Pošlete stručný, ale úplný balíček požadavků. Nabídka bude přesnější a cyklus schvalování vzorku bude kratší.
- Proces svařování a typ elektrody nebo velikost drátu.
- Vstupní napětí, fáze, frekvence a očekávané kolísání napájení.
- Rozsah výstupního proudu, napětí naprázdno a voltampérová křivka.
- Pracovní cyklus při stanovené teplotě okolí plus očekávané denní hodiny svařování.
- Třída izolace, mez nárůstu teploty a způsob chlazení.
- Ochrana proti vniknutí, nadmořská výška, vlhkost a rozsah okolní teploty.
- Požadované certifikace, protokoly o zkouškách a jazyk značení.
- Mechanický obal, hmotnostní limit, typ svorek a kabelový vstup.
- Roční objem, balení a harmonogram dodávek.
Pokud je stroj spíše novou platformou než náhradou, přiložte výkres skříně a ovládací rozhraní. Vlastní uspořádání vinutí, závitování a vedení je snazší citovat, když jsou viditelná mechanická omezení. Můžete si prohlédnout naše vlastní požadavky na transformátor proces před odesláním výkresů, takže první vzorek odráží skutečnou instalaci.
FAQ
Mohu použít univerzální snižující transformátor pro svářečku?
Ne, ne bezpečně nebo předvídatelně. Svařovací transformátor je navržen s řízenou svodovou reaktancí nebo omezením proudu, takže oblouk zůstává stabilní a výkon během zkratu nadměrně nestoupne. Univerzální transformátor může dodávat nebezpečný proud a nezajistí klesající charakteristiku, kterou vyžaduje svařování tyčí.
Proč můj svářeč vypíná jistič, i když proud na typovém štítku vypadá nízký?
Zkontrolujte zapínací proud, křivku vypínače a délku kabelu. Transformátorové svářečky mohou odebírat při zapnutí vysoký magnetizační proud. Může být zapotřebí jistič typu C nebo D a dlouhý poddimenzovaný prodlužovací kabel zvyšuje úbytek napětí a odběr proudu. Před výměnou stroje ověřte kapacitu zdroje.
Je hliníkové vinutí přijatelné?
Může být, pokud se zvětší průřez a koncovky jsou navrženy pro hliník. Rizika jsou vyšší odolnost, tepelná roztažnost a špatný kontakt ve spojích. Měď je shovívavější ve vysoce výkonných svařovacích službách, ale dobře navržená hliníková jednotka může dosáhnout stejného výkonu, pokud výrobce kontroluje napětí vinutí, pájení a impregnaci.
Co v praxi znamená 60% pracovní cyklus?
Po dobu 10 minut může stroj svařovat po dobu 6 minut jmenovitým proudem a musí se 4 minuty chladit. Pokud budete svařovat nepřetržitě i přes to, tepelná ochrana by se měla vypnout dříve, než dojde k poškození izolace. Pro produkční práci zvolte raději vyšší pracovní cyklus nebo větší rám, než se spoléhat na ochranný obvod.
Jak často by se měl izolační odpor testovat?
U nové jednotky otestujte před instalací a po jakékoli opravě nebo dlouhém skladování. V provozu zahrňte izolační odpor do plánu preventivní údržby, zejména na vlhkých nebo prašných místech. Klesající trend je užitečnější než jednorázové čtení, zda vyhovuje/nevyhovuje.
Svařovací transformátor je systémová součást, nikoli komoditní blok z mědi a oceli. Nejprve přizpůsobte proces, pracovní cyklus, vstupní napájení a tepelný návrh; poté porovnejte záznamy o zkouškách, sledovatelnost a dodávku. Tato sekvence chrání oblouk, operátora a výrobní plán.


Vítejte Chuangbiao
Address : Č. 420-3, Sanbei East Road, Guanhaiwei Industrial Zone, Cixi City, Ningbo, Zhejiang, Čína
Kontakt
- Tel: +86 186 6825 0703
- E-mail: linjian@nbcbdz.com
O nás
Produkty
Copyright © Ningbo Chuangbiao Electronic Technology Co., Ltd.
Všechna práva vyhrazena. Čínská nízkofrekvenční dodavatel transformátoru


